Ballbar testi
Renishaw QC20-W ballbar ile tezgâhın dairesel hareket doğruluğunu ölçer; boşluk, servo uyumsuzluğu, diklik ve dairesellik hatalarını tek testte ortaya çıkarırız. Sonucu ISO 230-4'e göre raporlarız.
Ballbar testi nedir
Ballbar, iş mili (spindle) ile tabla arasına bağlanan hassas bir ölçüm çubuğudur. Tezgâh özel bir programla eksenlerini aynı anda hareket ettirerek dairesel bir yol izler; cihaz bu sırada yarıçaptaki en küçük değişimi ölçer.
Böylece iki eksenin birlikte nasıl çalıştığı, yani interpolasyon yeteneği ve servo performansı tek grafikte görülür. Geleneksel yöntemlerle uzun süren bu teşhis, ballbar ile kısa sürede ve üretimden fazla zaman çalmadan yapılır.
Grafikte neler görülür
ISO 230-4
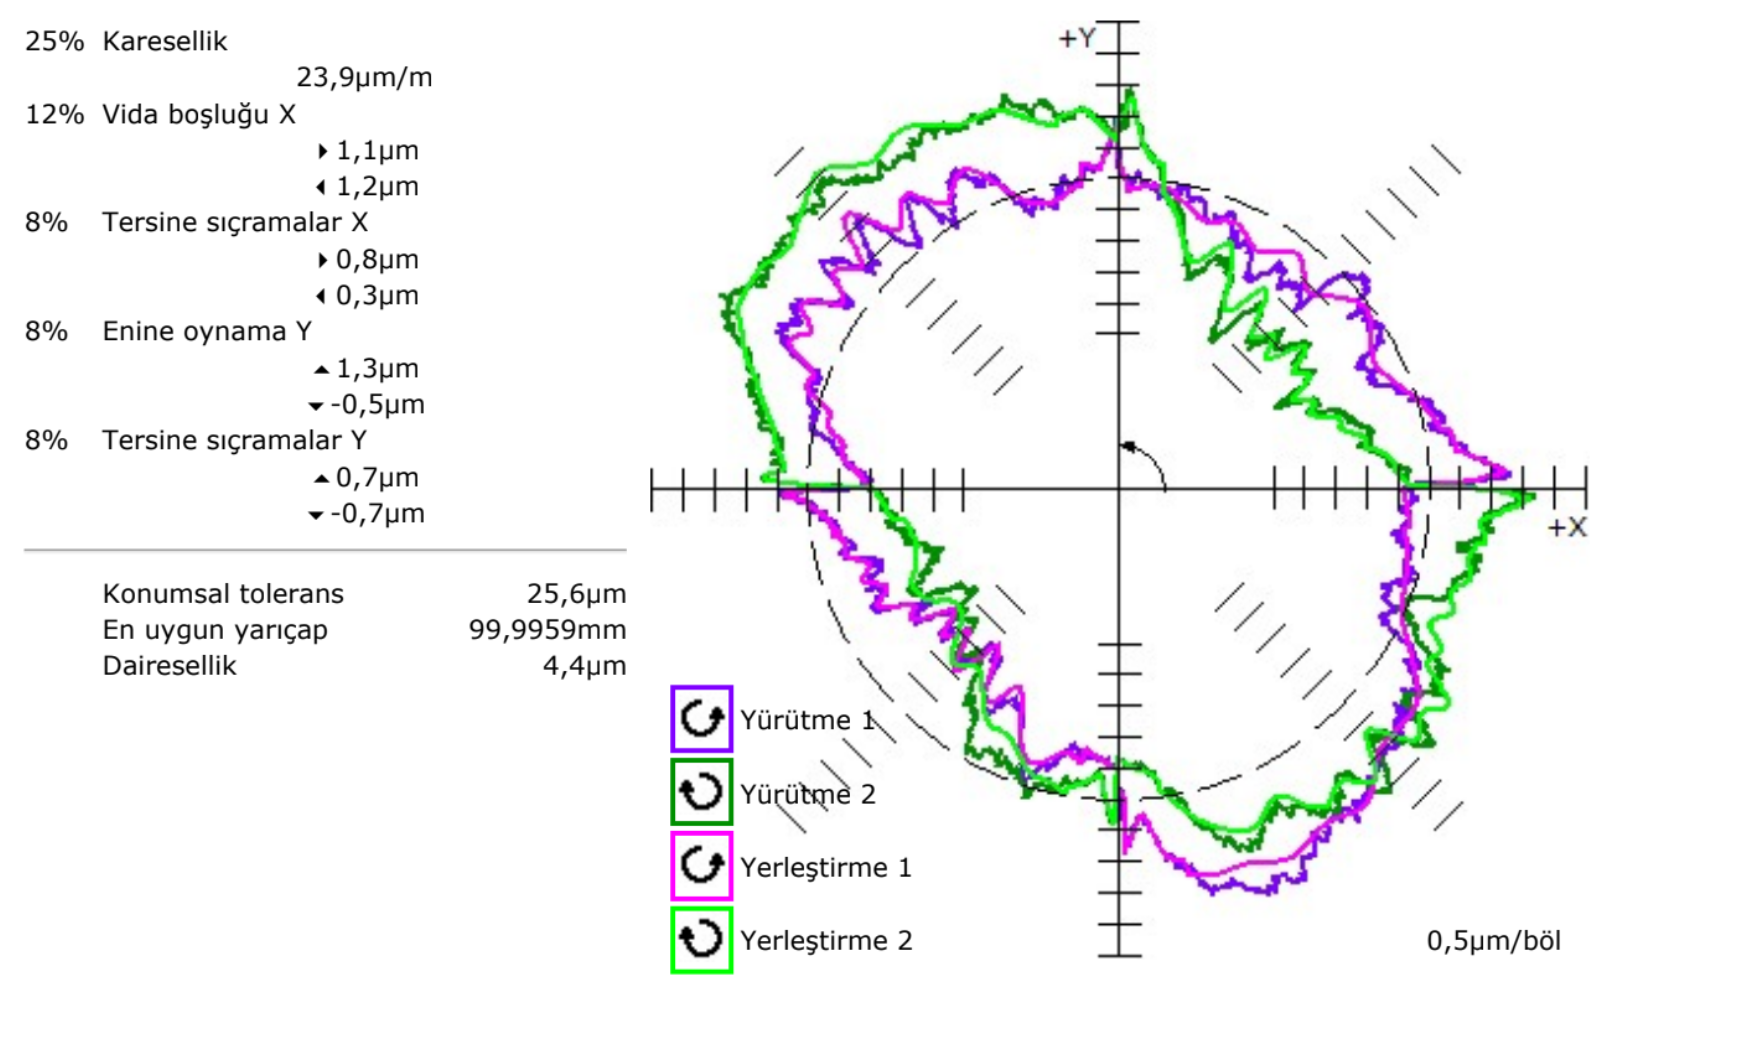
Test yazılımı, ölçülen izi çözümleyerek hataları türlerine ayırır. Son sütundaki değerler sayfanın üstündeki grafiğin ait olduğu gerçek ölçümden. Grafiğin adım adım okunuşunu Ballbar grafiği nasıl okunur? yazımızda anlatıyoruz.
| Hata | Grafikte nasıl görünür | Örnek ölçüm |
|---|---|---|
| Dairesellik | Ölçülen izin ideal daireden en büyük sapması; bütün hataların toplam etkisi. | 4,4 µm |
| Diklik | İki eksenin birbirine tam dik olmaması; 45° eğik oval. | 23,9 µm/m |
| Boşluk (vida boşluğu) | Eksen yön değiştirirken oluşan mekanik boşluk; eksen üzerinde basamak. | X 1,1 / 1,2 µm |
| Tersine sıçramalar | Yön değiştirme anında servo sisteminin gecikmesi; eksen üzerinde sivri uç. | X 0,8 / 0,3 µm |
| Enine oynama | Kızaklardaki oynama; yön değişiminde ize eklenen kayma. | Y 1,3 / −0,5 µm |
| Servo uyumsuzluğu | İki eksenin servo tepkisinin farklı olması; iki yöndeki izlerin birbirine göre eğik oval oluşturması. | — |
Test nasıl yapılır
Kurulum
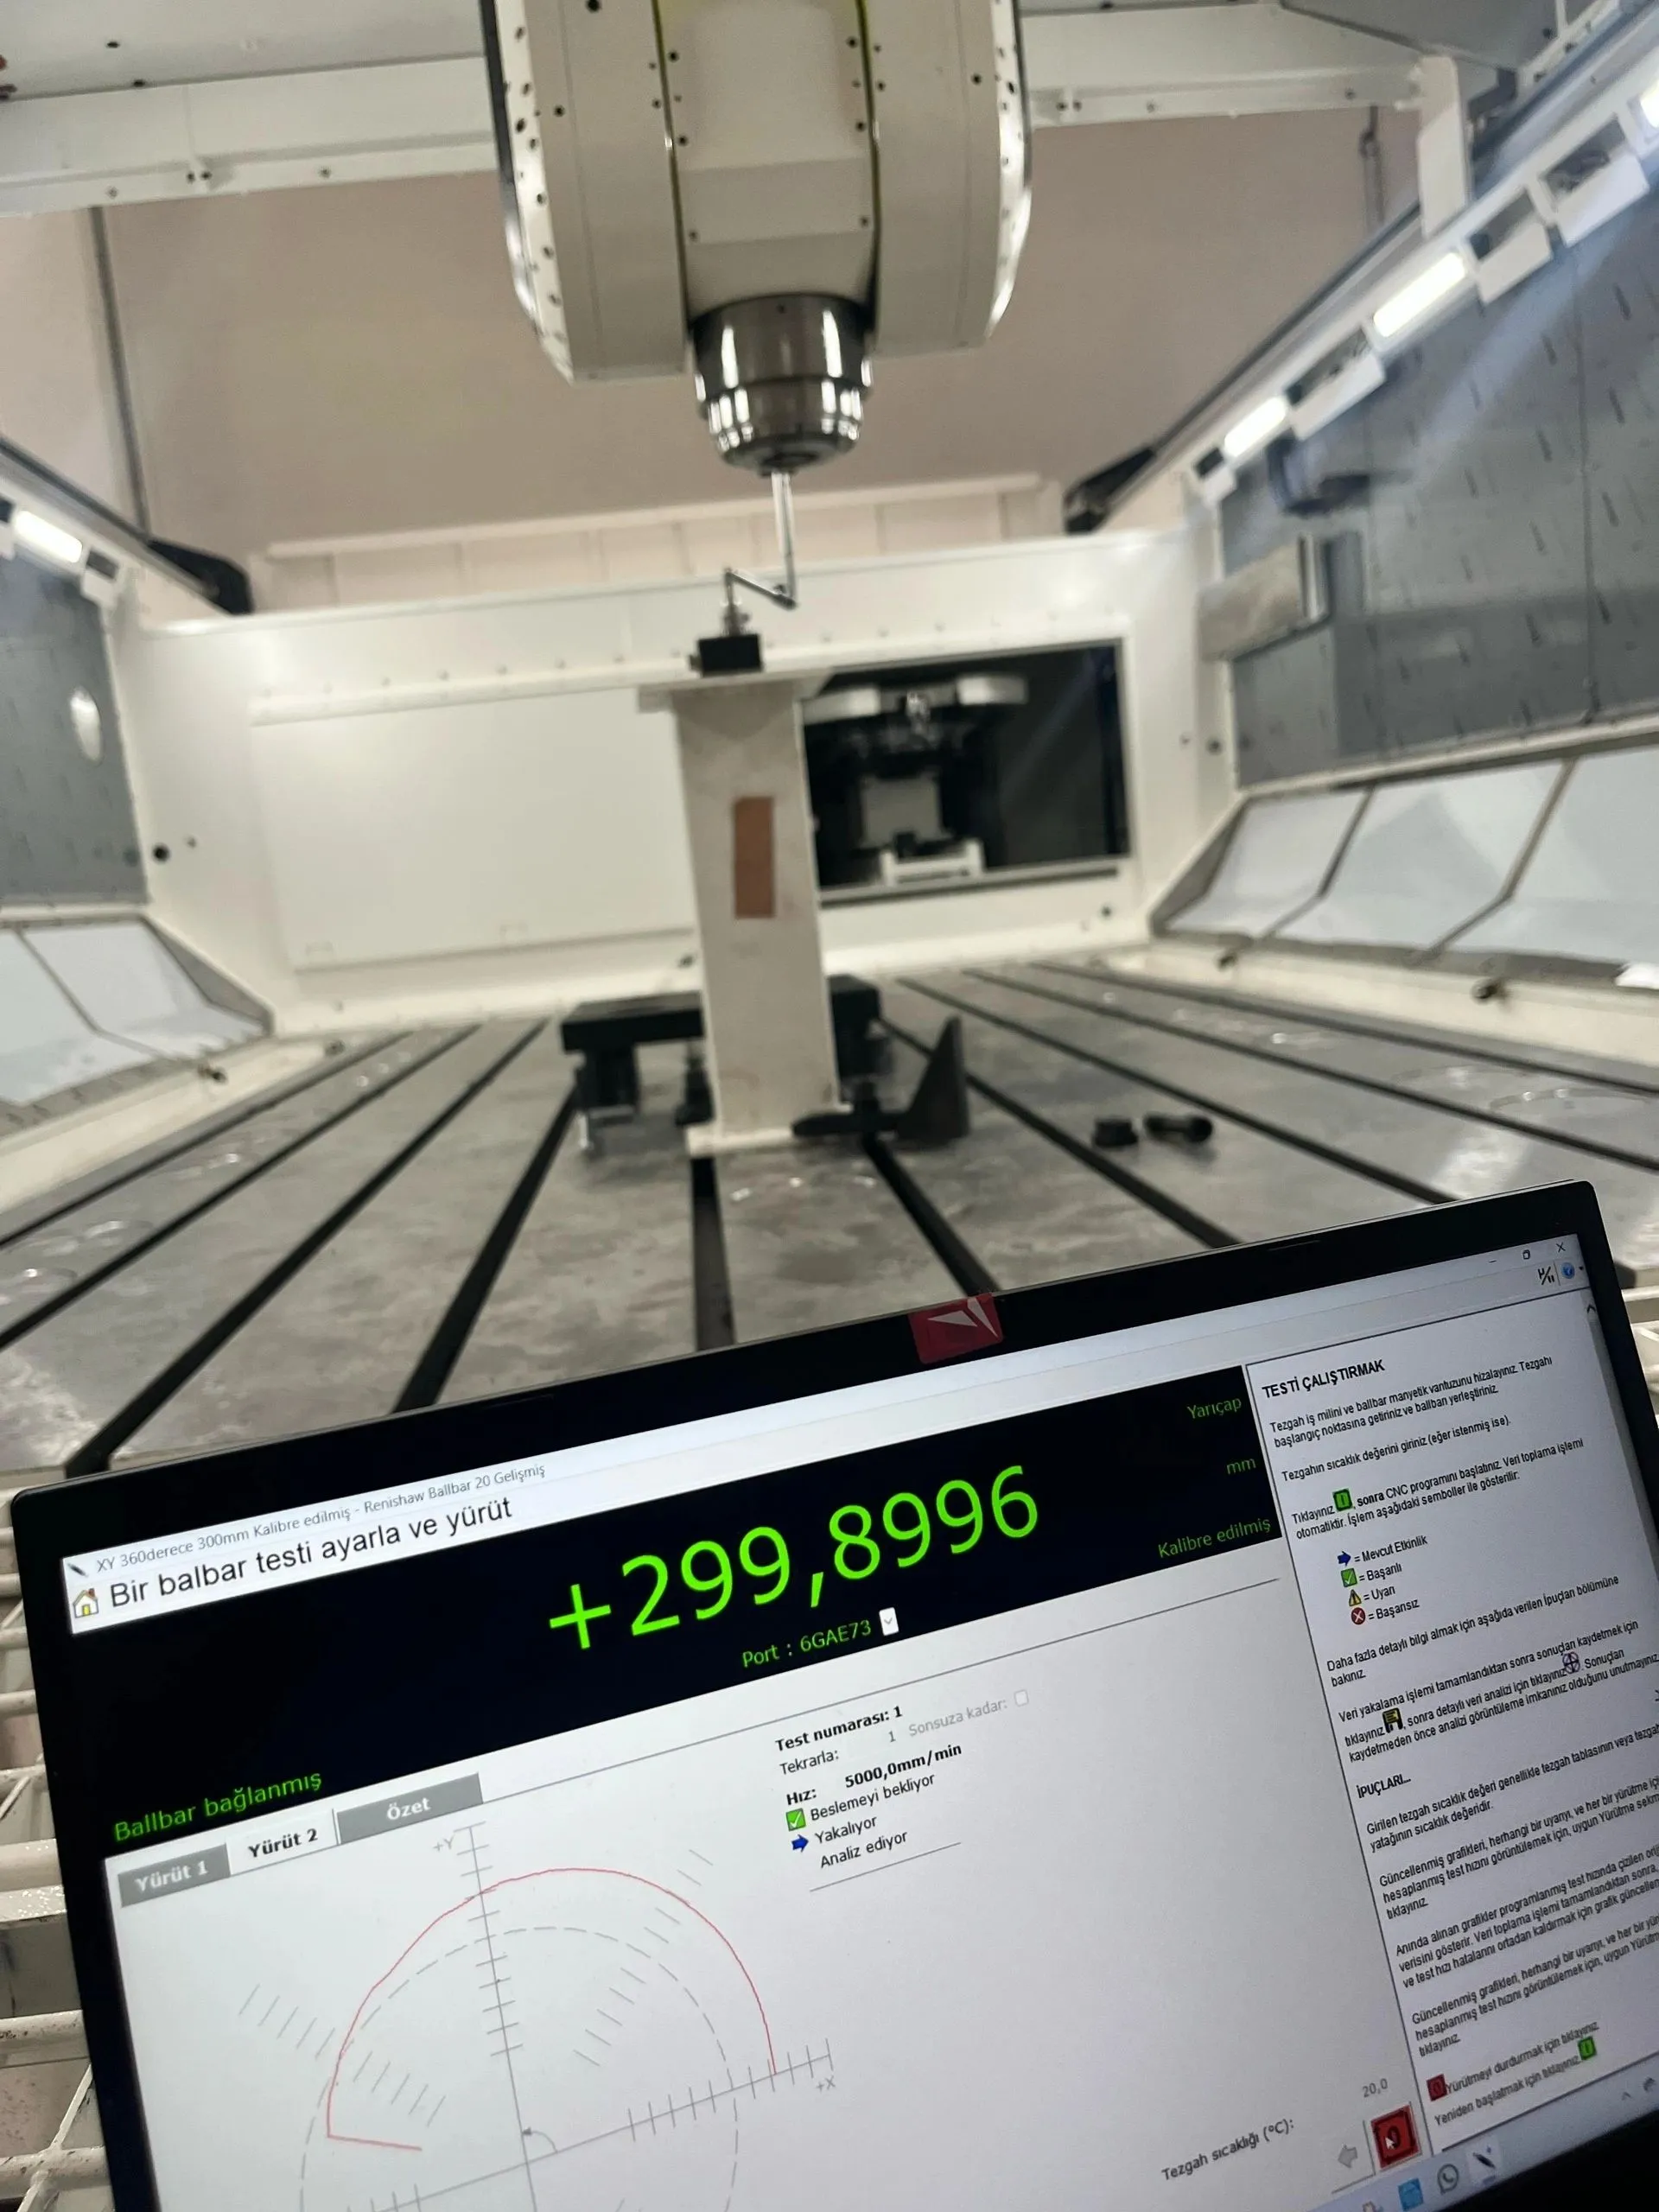
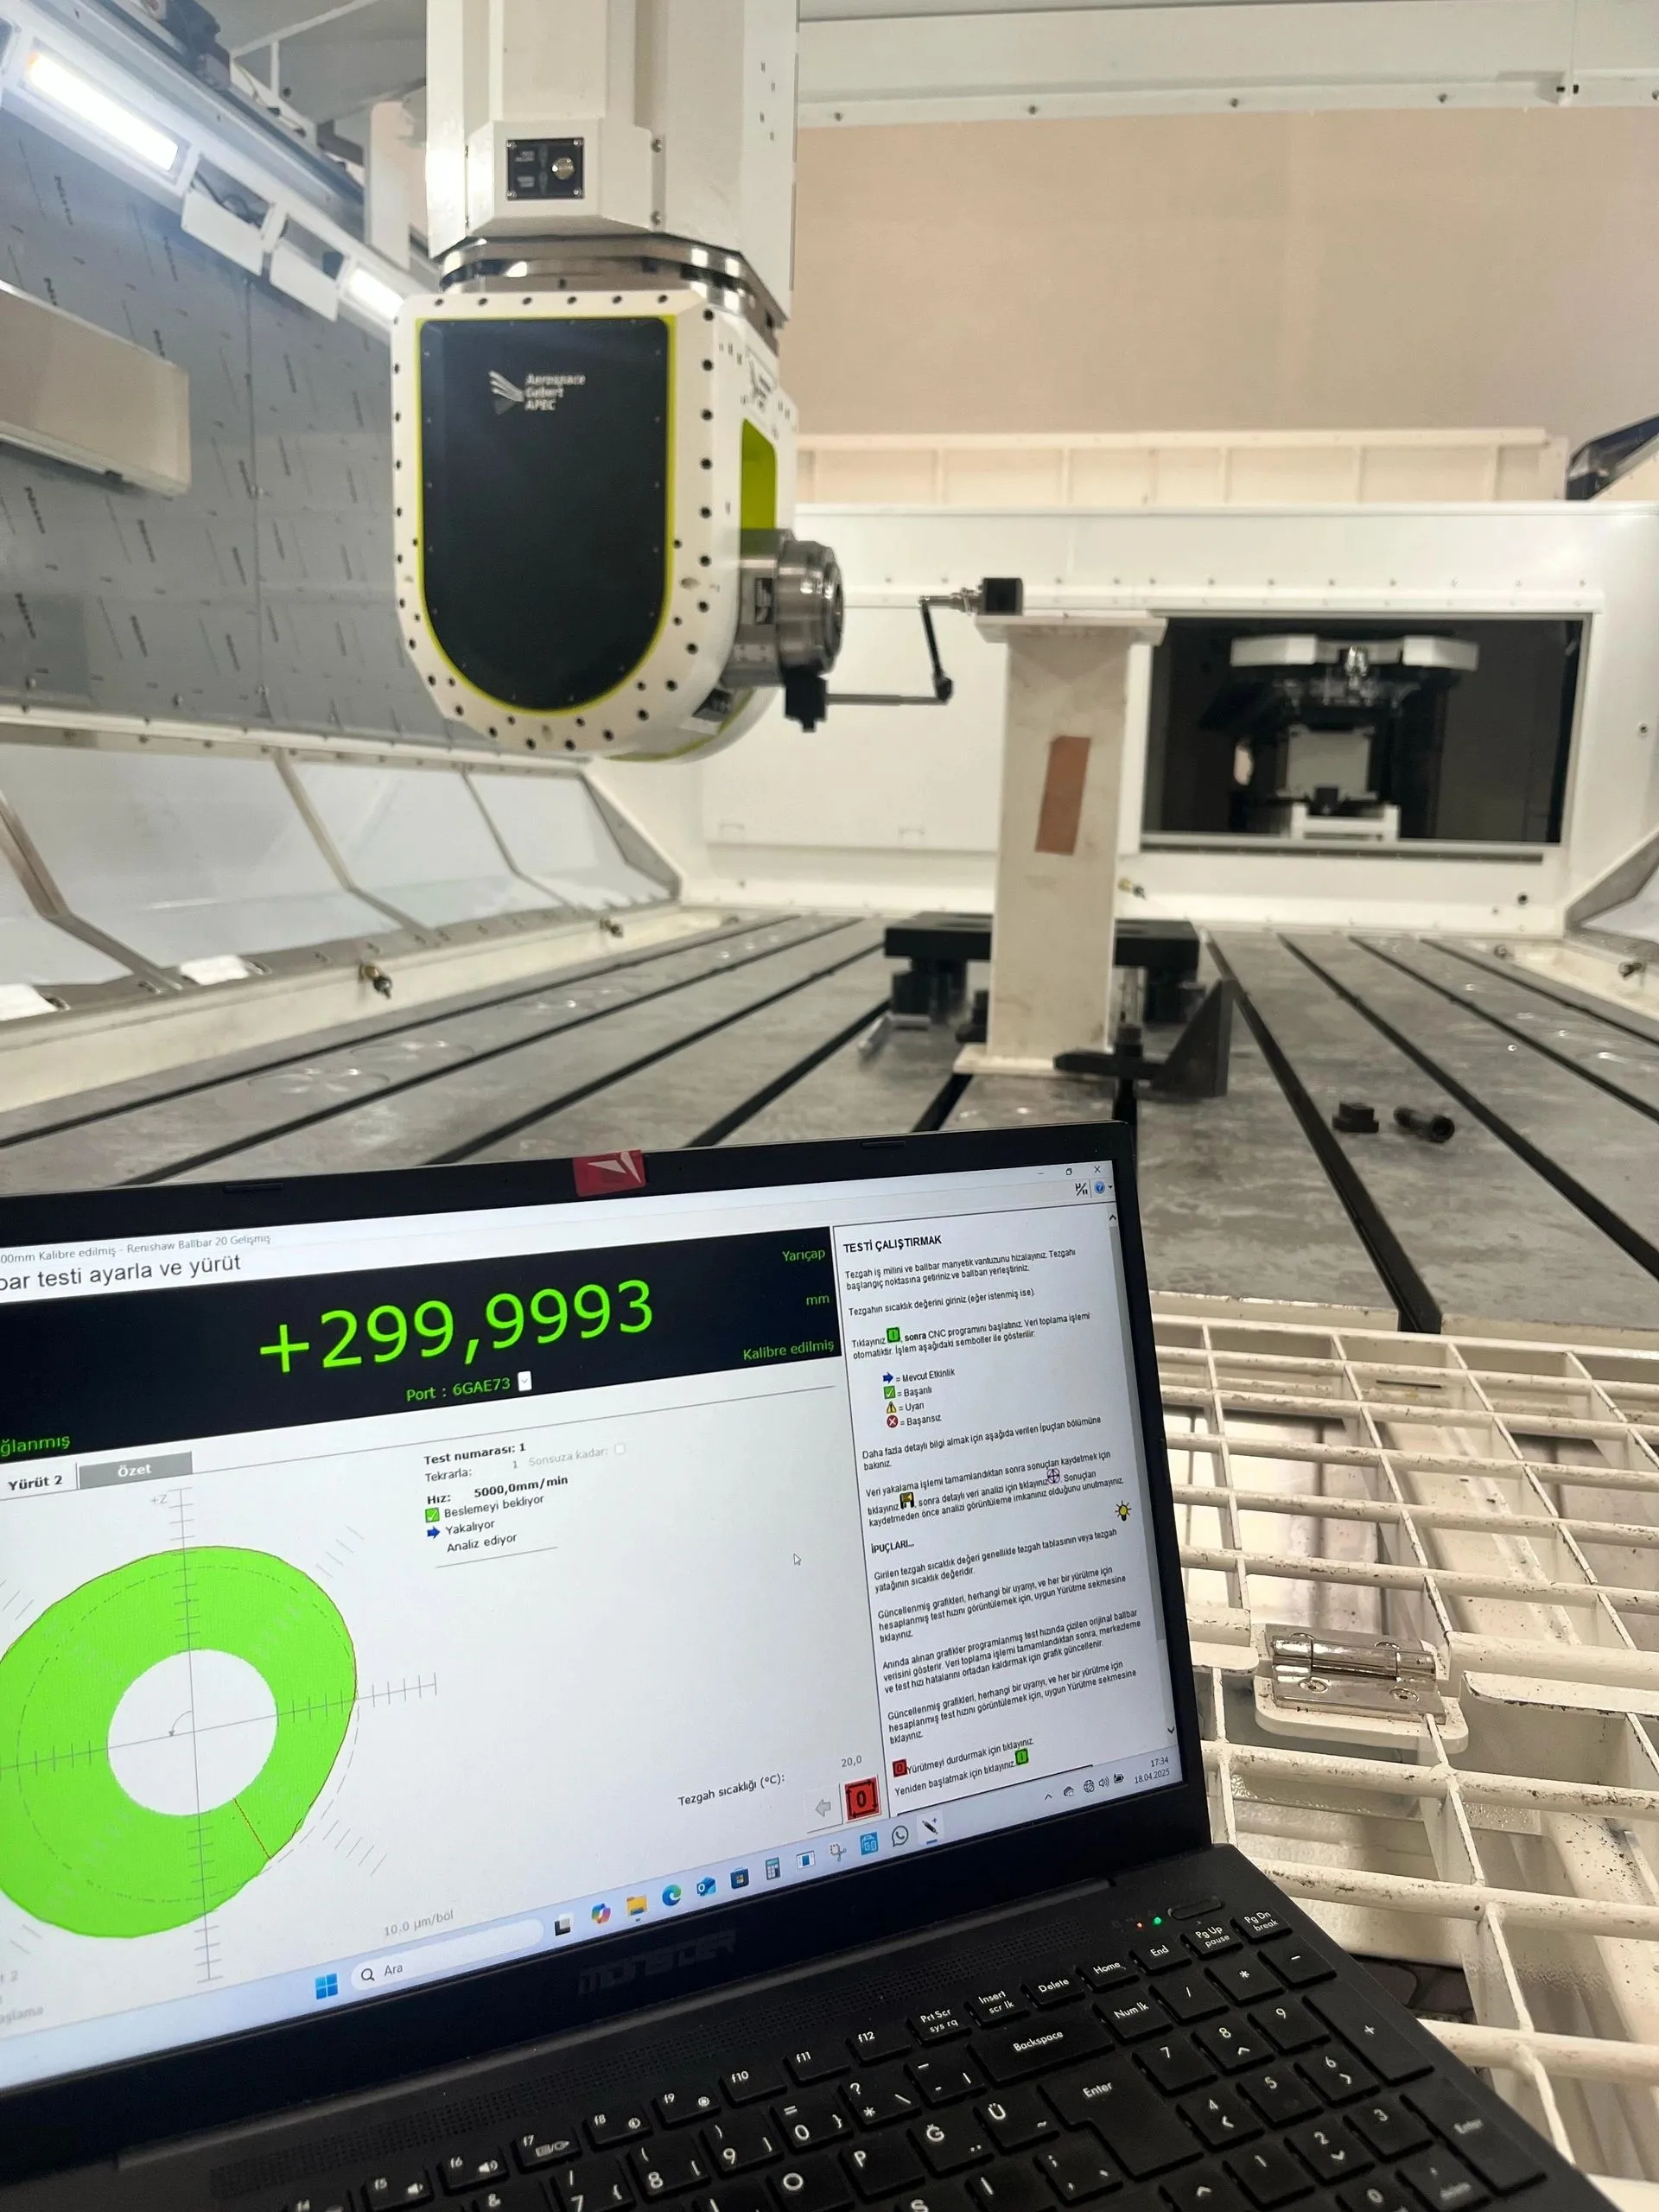
Ballbar, manyetik yuvalarla iş mili ile tabla arasına yerleştirilir.
Dairesel hareket
Tezgâh, test programıyla seçilen düzlemde saat yönünde ve tersinde daire çizer.
Çözümleme
Yazılım ölçülen izi çözümler; her hata türünün değerini ve toplam hataya katkısını hesaplar.
Rapor
Grafik, değerler ve öneriler raporlanır. Gerekirse ardından lazer kalibrasyon yapılır.
Neden önemli
| Tezgâhın hassasiyetini kısa sürede ve güvenilir biçimde ortaya koyar. |
| Arıza tespiti ve önleyici bakım planı için veri sağlar. |
| Servo ve mekanik bileşenlerdeki uyumsuzlukları erken aşamada gösterir. |
| Parça kalitesini korur, gereksiz duruşların önüne geçer. |
Ballbar testi lazer kalibrasyonundan önce ön teşhis, sonrasında da doğrulama için kullanılır. Ne zaman tekrarlanması gerektiği lazer kalibrasyon sayfasında anlatılıyor.
Sık sorulanlar
Ballbar testi nedir?
Ballbar, iş mili ile tabla arasına bağlanır ve tezgâh dairesel hareket yaparken yarıçaptaki değişimi ölçer. Boşluk, servo uyumsuzluğu ve dairesellik hatası grafikten okunur. Renishaw QC20-W kullanıyoruz.
İkisi arasındaki fark nedir?
Ballbar tezgâhın genel durumunu kısa sürede gösterir. Lazer, her eksenin konum hatasını ölçer ve düzeltmeye imkân verir. Çalışmalarımızda önce ballbar, sonra lazer ölçümü yaparız.
Ne sıklıkla yaptırmalıyım?
Sorun yaşanmayan bir tezgâhta altı ayda bir öneriyoruz. Takım çarpması veya vidalı mil, kızak, servo motor, spindle rulmanı değişimi gibi müdahalelerden sonra ölçüm tekrarlanmalıdır.
Hangi tezgâhlarda ölçüm yapıyorsunuz?
Kalibrasyon marka bağımsızdır: dik ve yatay işleme merkezleri, köprü tipi tezgâhlar, tornalar, derin delik delme tezgâhları, EDM ve CMM.