Ballbar testi, tezgâhın iki eksenini birlikte hareket ettirip bir daire çizdirir ve bu dairenin ne kadar kusursuz olduğunu ölçer. Sonuç tek bir grafiktir. İlk bakışta karmaşık görünse de birkaç şeyi bilince grafik, tezgâhın durumunu açıkça anlatır.
Bu yazıda sahada yaptığımız bir testin grafiğini adım adım okuyoruz. Grafik, test yazılımının çıktısıdır; üzerinde hiçbir değişiklik yapılmamıştır.
Grafikte ne var
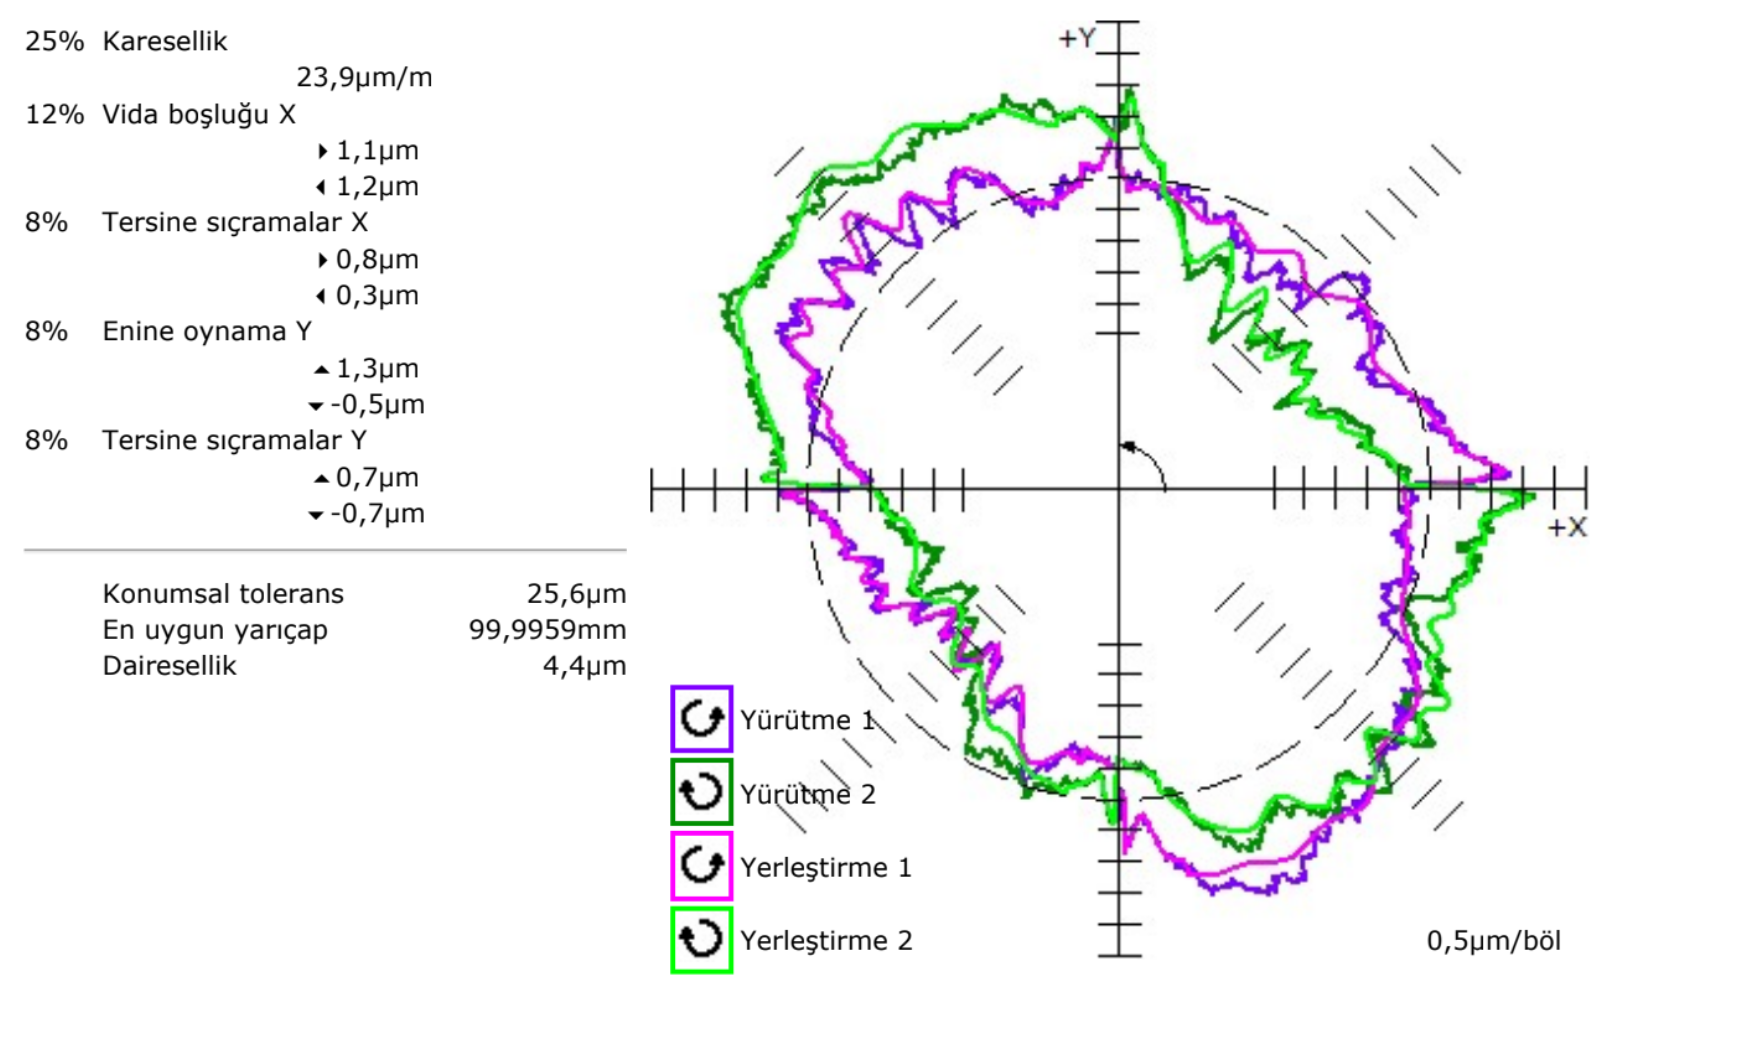
Ortadaki iki çizgi X ve Y eksenleridir. Kesikli daire, tezgâhın çizmesi gereken ideal daireyi gösterir. Renkli izler ise tezgâhın gerçekte çizdiği yoldur.
Burada önemli bir ayrıntı var: izler büyütülerek çizilir. Sağ alttaki “0,5 µm/böl” ifadesi, grafikteki her bölmenin 0,5 mikrometreye karşılık geldiğini söyler. Yani gördüğünüz girinti ve çıkıntılar milimetrenin binde biri düzeyindedir. Gözle bakıldığında kusursuz bir daire çizen tezgâh, ballbar grafiğinde bütün kusurlarını gösterir.
Test iki yönde yapılır: saat yönünde ve saat yönünün tersine. Lejant, hangi rengin hangi yöne ait olduğunu gösterir. İki yöndeki izlerin farkı, özellikle boşluk ve servo sorunlarını ayırt etmeye yarar.
Sol taraftaki tablo
Test yazılımı, ölçülen izi çözümleyerek hataları türlerine ayırır ve her birinin toplam hataya katkısını yüzde olarak sıralar. Bu testte sıralama şöyle:
| Pay | Hata | Değer |
|---|---|---|
| %25 | Diklik (yazılımda “karesellik”) | 23,9 µm/m |
| %12 | X ekseninde vida boşluğu | 1,1 / 1,2 µm |
| %8 | X ekseninde tersine sıçramalar | 0,8 / 0,3 µm |
| %8 | Y ekseninde enine oynama | 1,3 / −0,5 µm |
| %8 | Y ekseninde tersine sıçramalar | 0,7 / −0,7 µm |
Bu sıralama, hangi sorunun önce ele alınması gerektiğini gösterir. Bu tezgâhta açık ara en büyük pay dikliğe ait.
Hatalar grafikte nasıl görünür
Diklik hatası. X ve Y eksenleri birbirine tam 90 derece değilse daire, 45 derece eğik bir ovale dönüşür. Bu grafikteki izin bir köşegen boyunca uzamış olmasının nedeni budur.
Vida boşluğu. Eksen yön değiştirirken vidalı mildeki boşluk yüzünden kısa bir an hareket etmez. Grafikte, eksenin yön değiştirdiği noktada izde bir basamak olarak görünür.
Tersine sıçramalar. Yön değişiminde servo sistemi sürtünmeyi yenmek için gecikir. Grafikte eksen çizgileri üzerinde sivri uçlar olarak görünür; bu grafikte X ekseninin sağ ucunda açıkça seçiliyor.
Enine oynama. Kızaklardaki oynama, eksen yön değiştirdiğinde izin yana kaymasına yol açar.
Alttaki değerler
Tablonun altındaki değerler testin özetidir:
- Dairesellik 4,4 µm: Ölçülen izin, kendisine en iyi uyan daireden en büyük sapma aralığı. Bütün hataların toplam etkisini tek sayıda gösterir.
- En uygun yarıçap 99,9959 mm: Ölçülen ize en iyi uyan dairenin yarıçapı. Bu test 100 mm’lik ballbar ile yapıldı.
- Konumsal tolerans 25,6 µm: Yazılımın raporladığı bir diğer özet değer.
Bu sonuçla ne yapılır
Grafik, sorunun nerede olduğunu gösterir. Bu tezgâhta önce eksenlerin dikliği ele alınmalı; boşluk ve sıçramalar daha küçük paylara sahip. Ardından lazer kalibrasyon ile her eksenin konum hatası ölçülüp kompanzasyon tabloları girilir. Son olarak ballbar testi tekrarlanır ve öncesi ile sonrası karşılaştırılarak raporlanır.
Ballbar testinin nasıl yapıldığını ballbar testi sayfasında anlatıyoruz.