Lazer kalibrasyon
Eksenin komut edilen konuma gerçekte ne kadar doğru gittiğini Renishaw XL-80 lazer interferometreyle ölçer, sapmaları kompanzasyon tablolarıyla düzeltir ve sonucu ISO 230-2'ye göre raporlarız.
Lazer interferometre ne ölçer
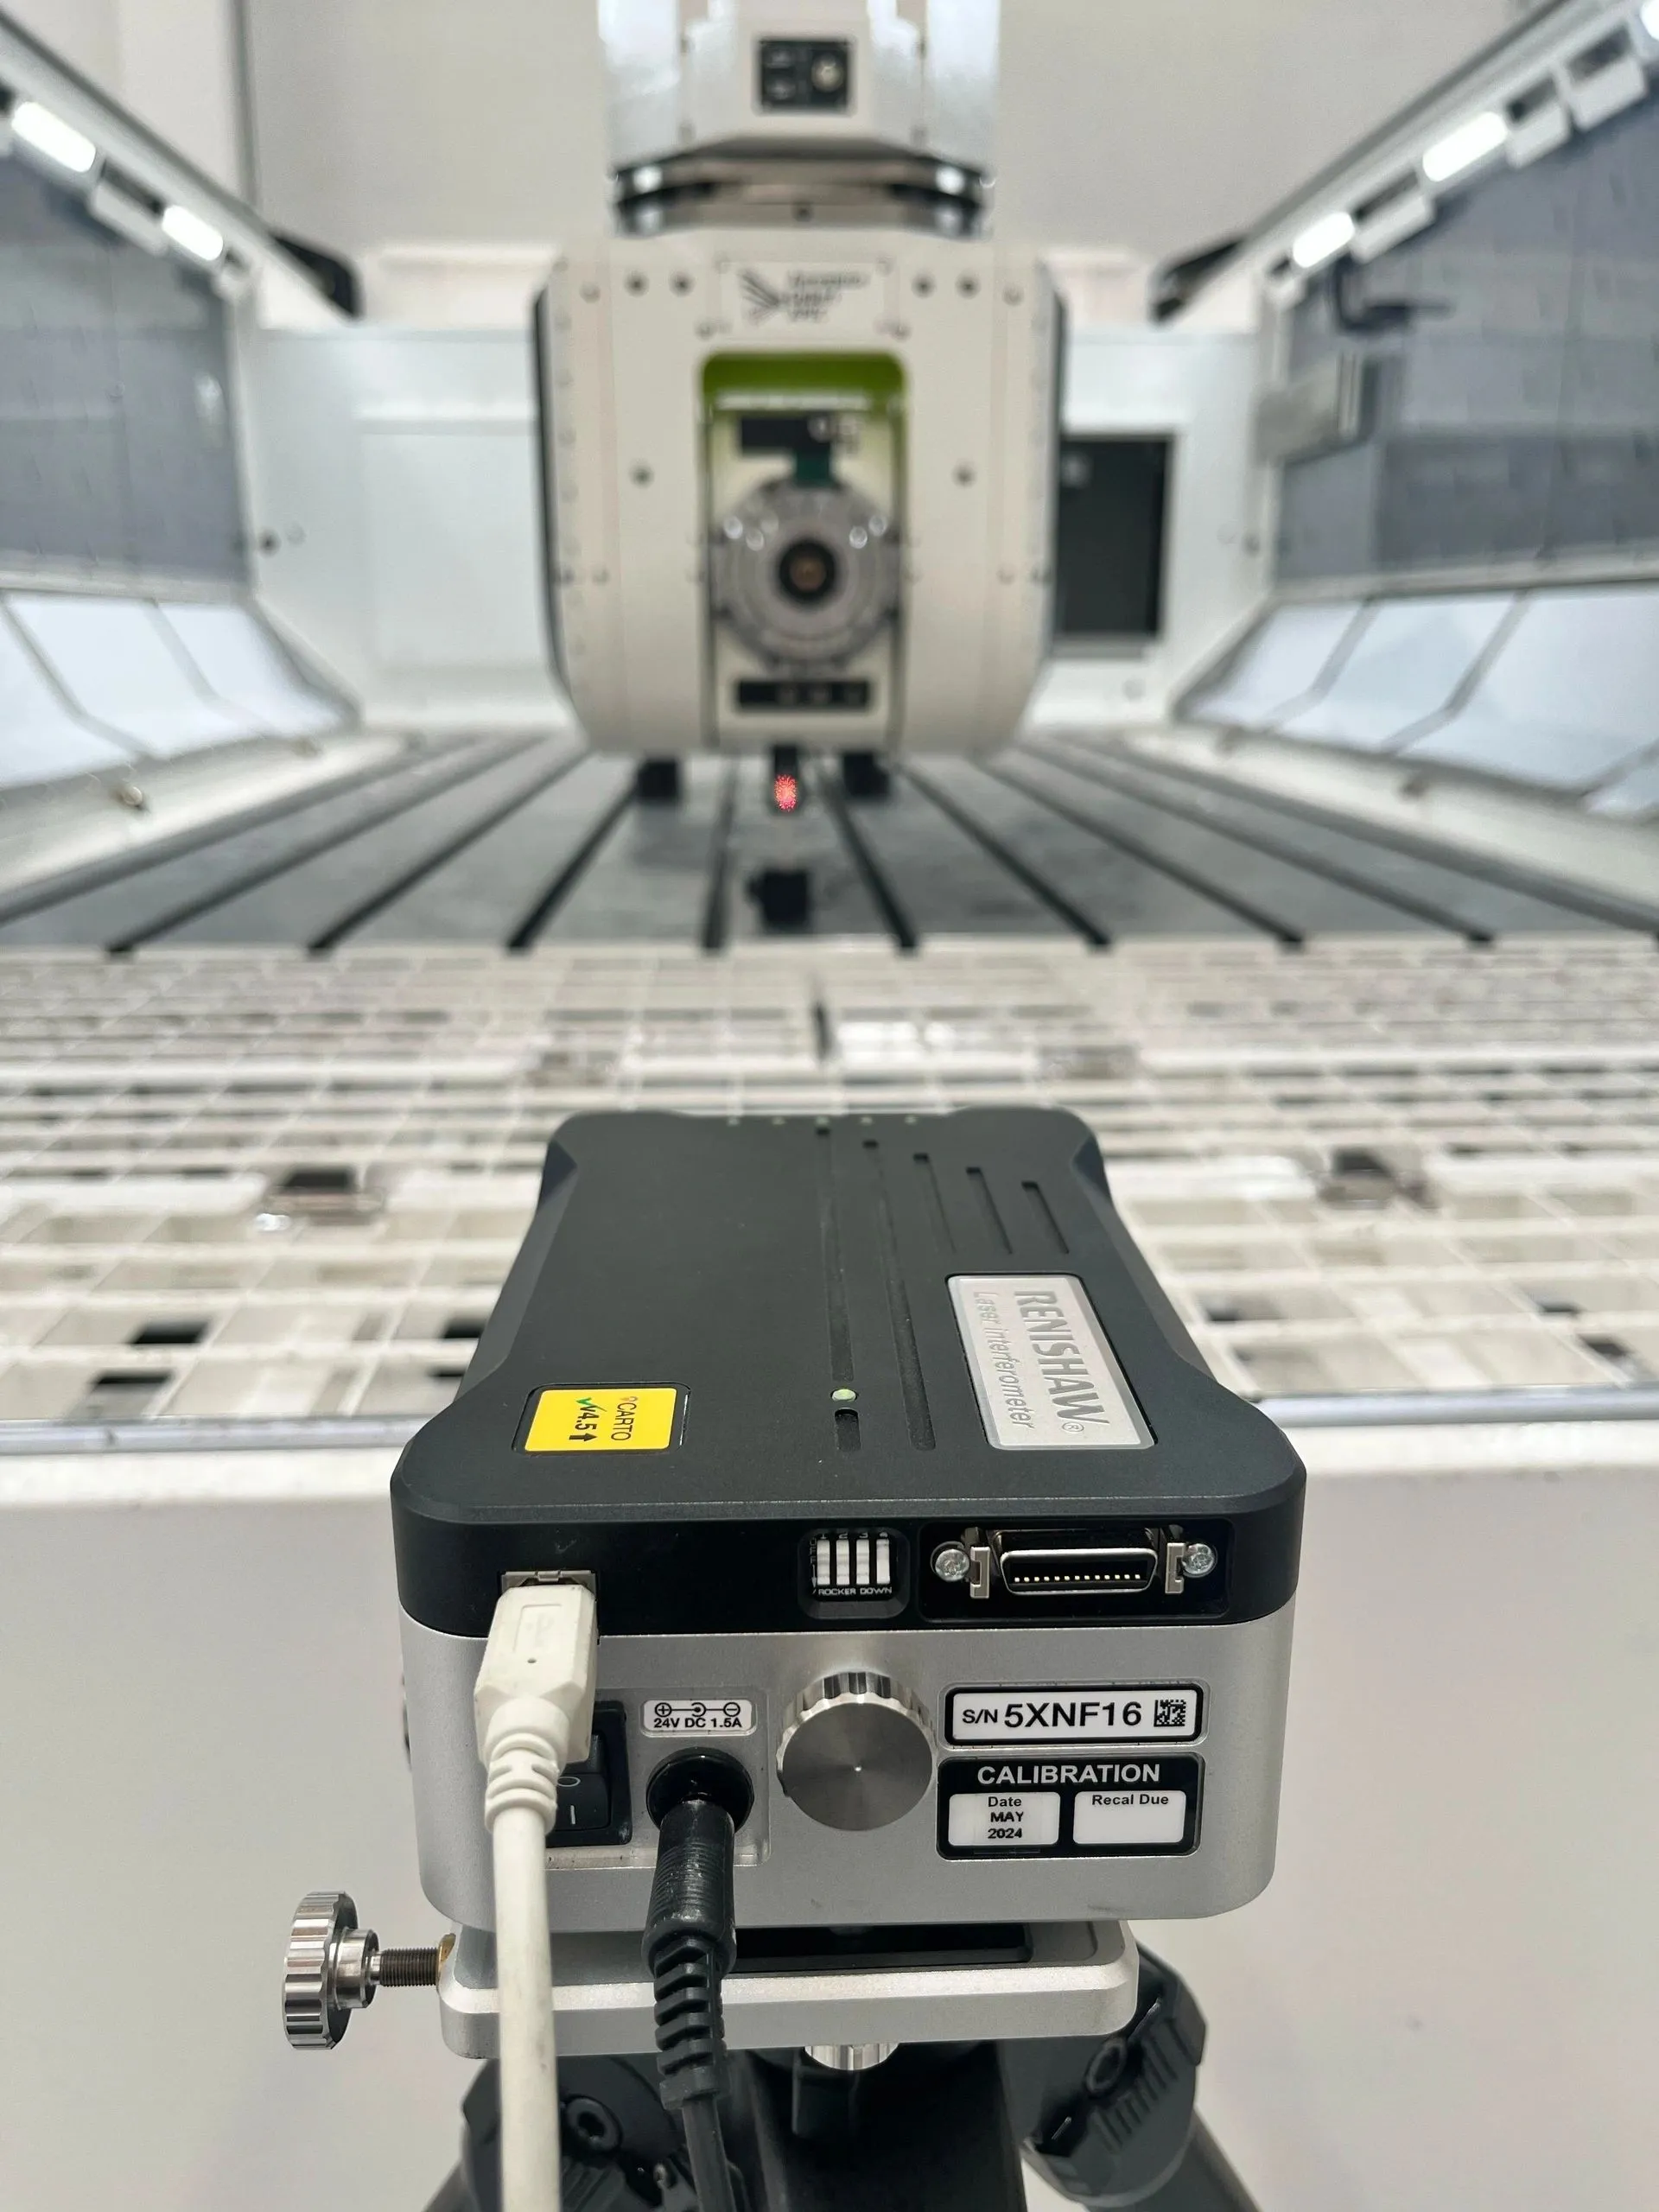
Lazer interferometre, takım tezgâhlarının ve koordinat ölçüm makinelerinin (CMM) eksen doğruluğunu ölçen yüksek hassasiyetli bir sistemdir. Düşük güçlü lazer ışını eksen boyunca gönderilir; optiklerden geri yansıyan ışın yazılımla çözümlenir ve eksenin her hedef noktada gerçekte nerede durduğu bulunur.
Böylece pozisyonlama hatası, tekrarlanabilirlik ve yön değiştirme boşluğu sayısal olarak ortaya çıkar. Ölçülen sapmalar kontrol ünitesine kompanzasyon tablosu olarak girilir ve eksen düzeltilir.
| Ekipman | Görevi |
|---|---|
| Renishaw XL-80 lazer interferometre | Eksen boyunca konum ölçümü |
| Renishaw XC-80 çevre dengeleme ünitesi | Hava sıcaklığı, basınç, nem ve malzeme sıcaklığını ölçer; lazer ölçümünü bu koşullara göre düzeltir |
Sonuçlar nasıl okunur
ISO 230-2
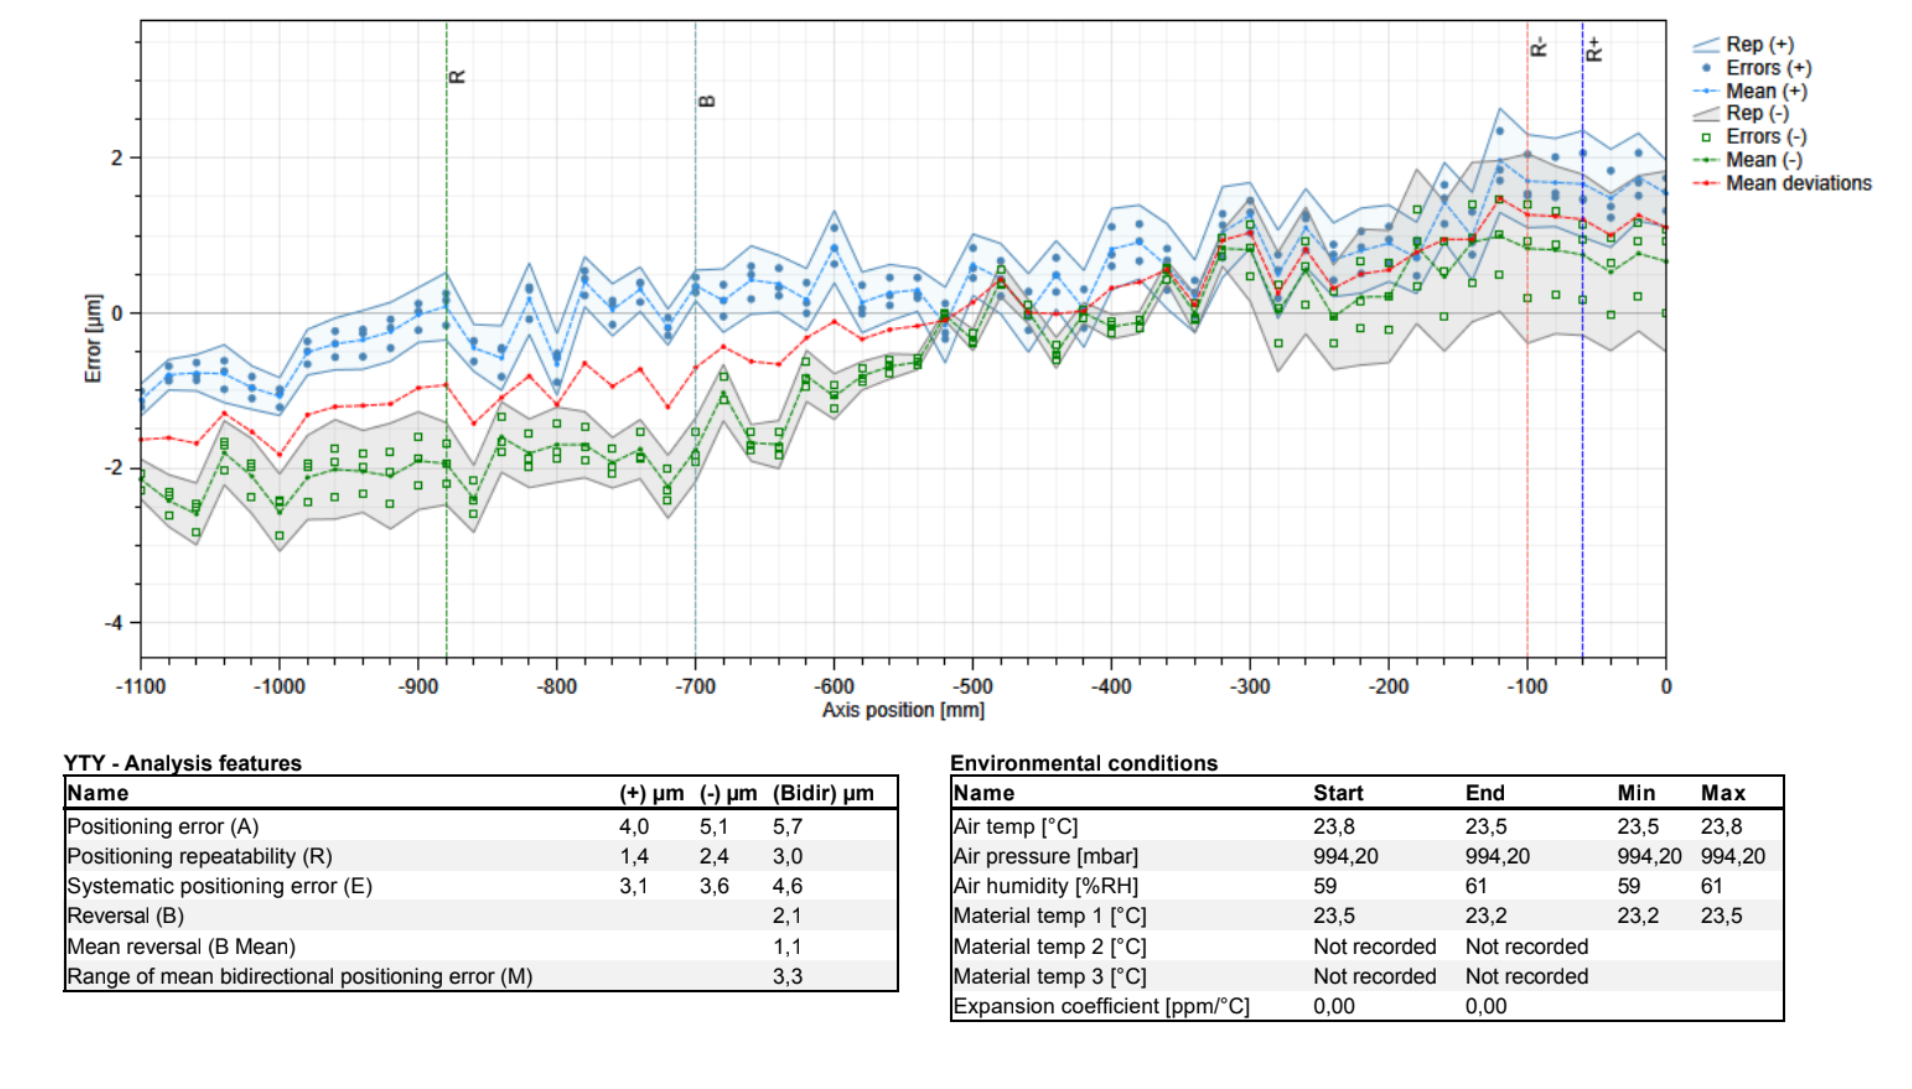
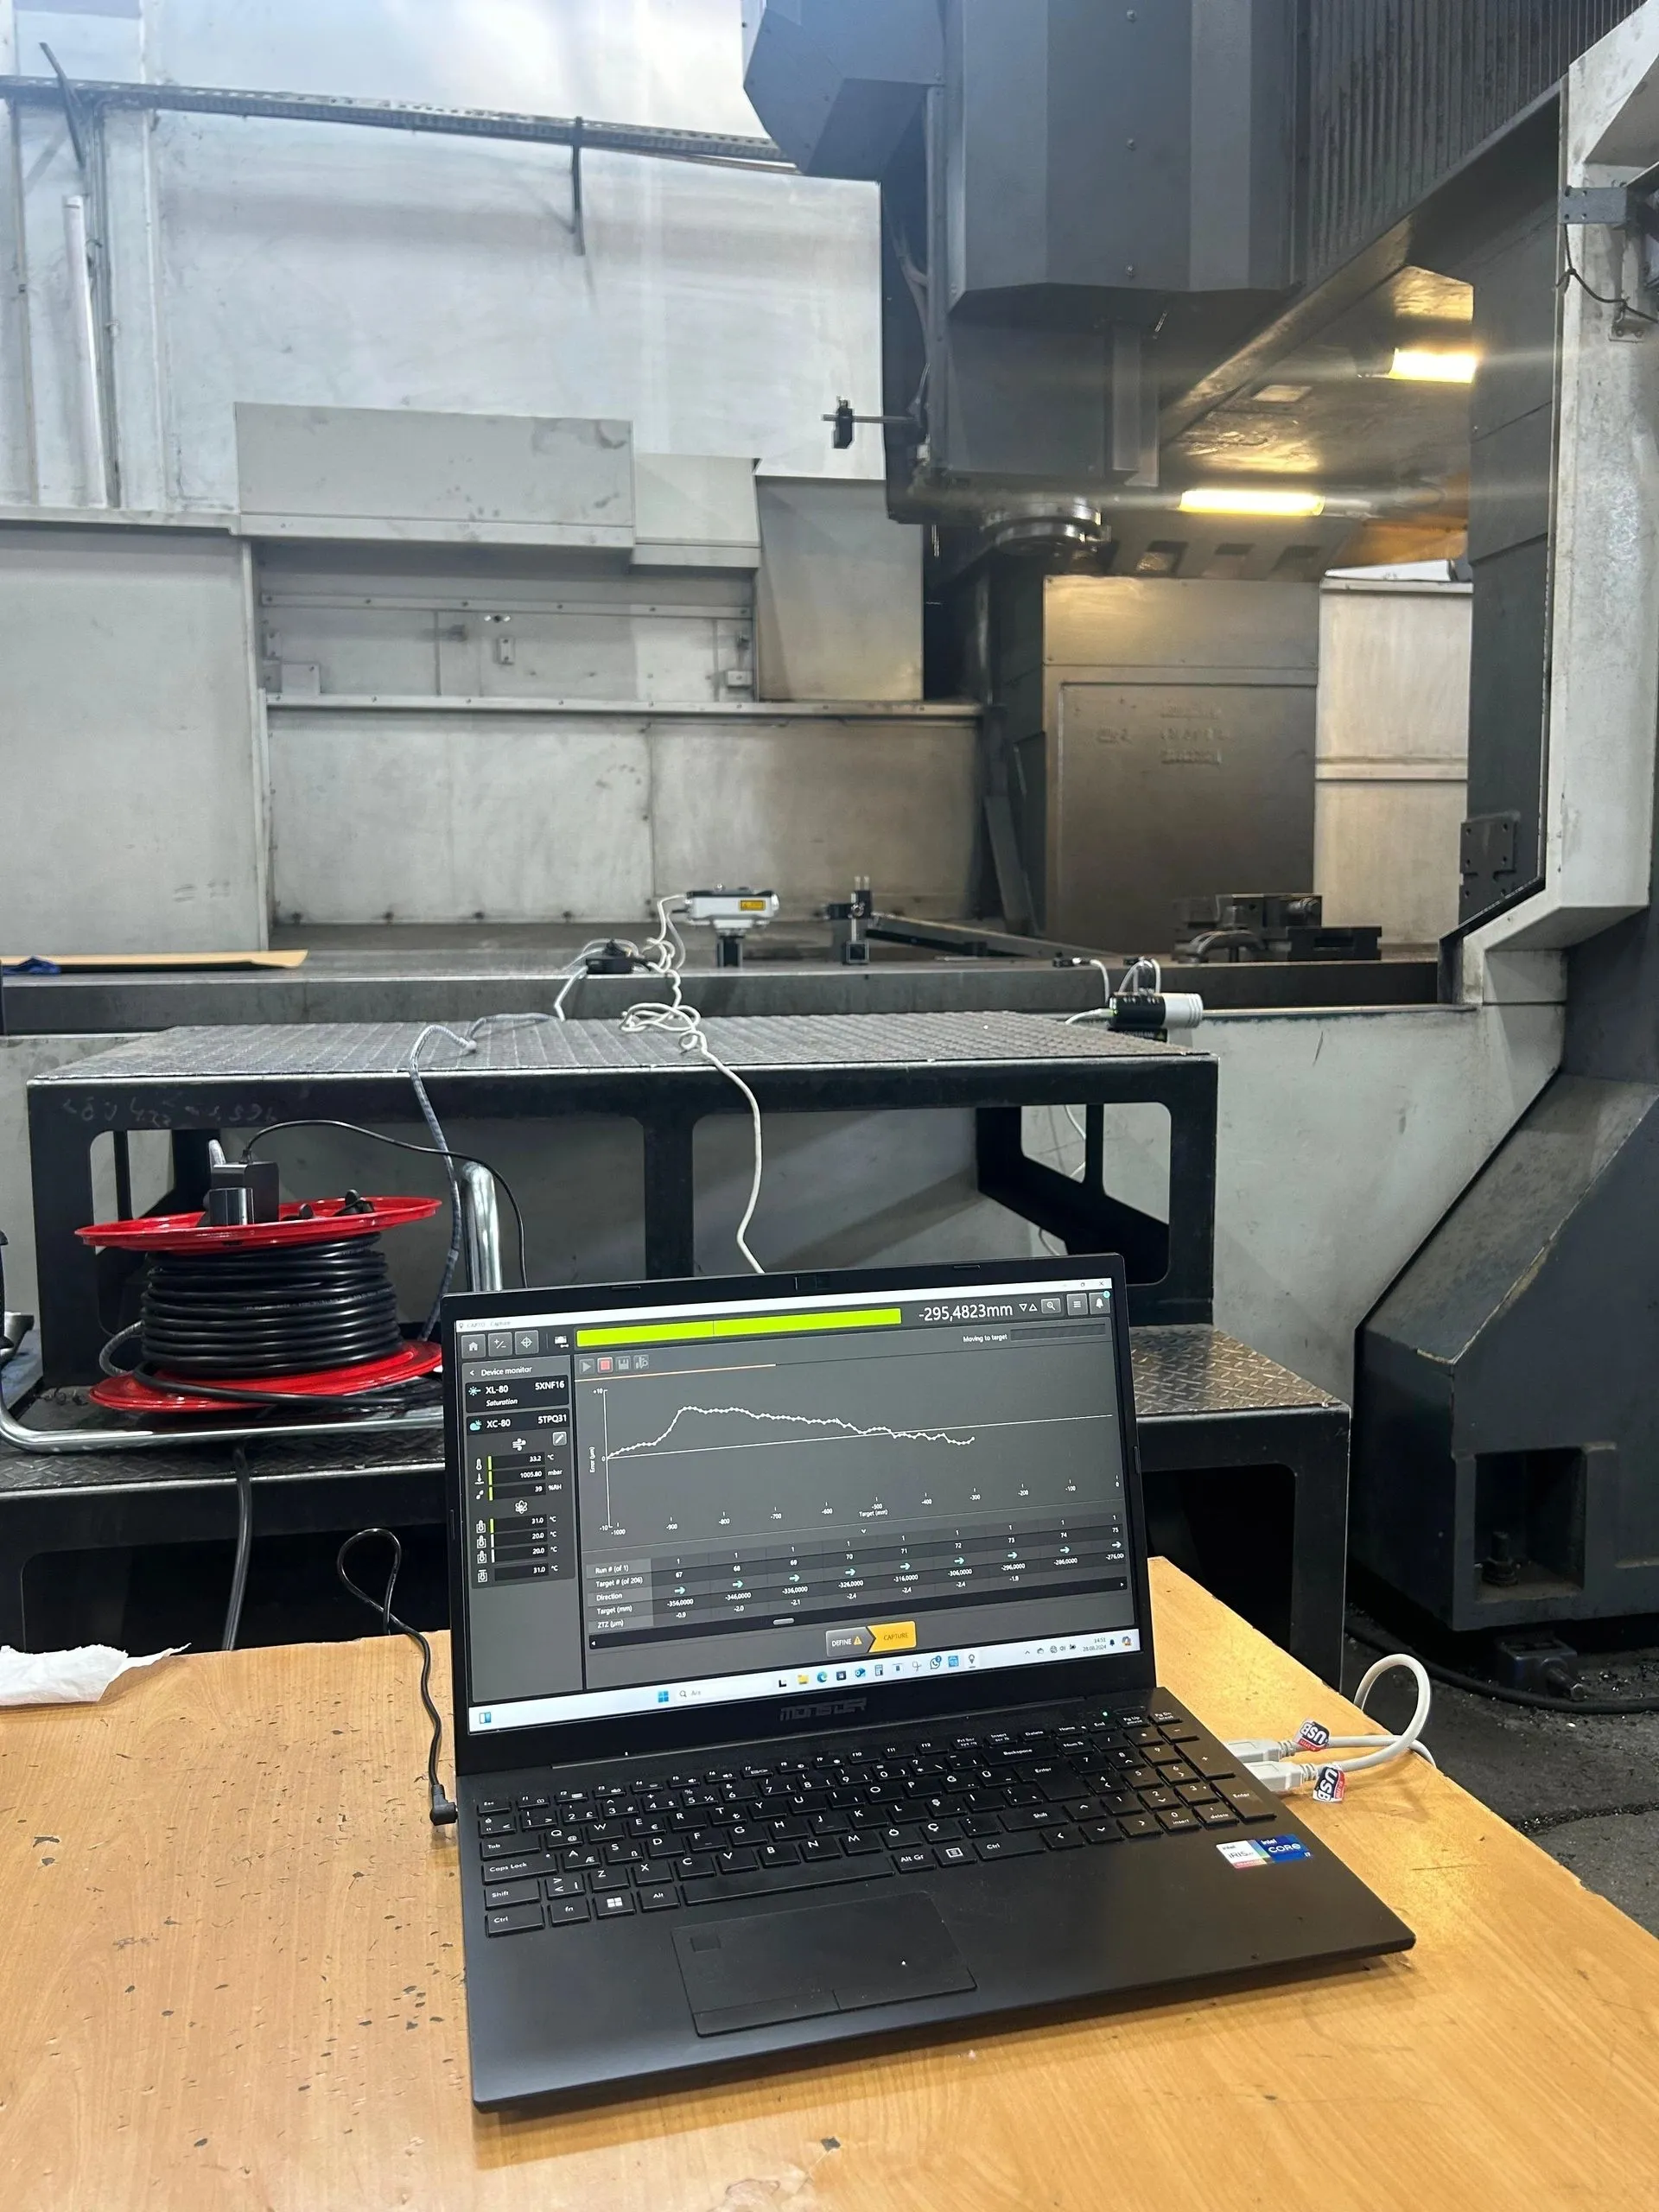
Raporda her eksen için aşağıdaki değerler yer alır. Son sütundaki değerler, sayfanın üstündeki grafiğin ait olduğu gerçek ölçümden: 1100 mm'lik bir eksende, 20 mm aralıklı 56 noktada, her yönde üç turla.
| Simge | Değer | Ne anlatır | Örnek ölçüm |
|---|---|---|---|
| A | Çift yönlü konumlama hatası | Eksenin bütün hedef noktalarda, iki yönde ve tekrarlanan ölçümlerde gösterdiği toplam sapma aralığı. Genel doğruluğun tek sayılık özeti. | 5,7 µm |
| R | Tekrarlanabilirlik | Eksen aynı noktaya tekrar tekrar gittiğinde ne kadar aynı yerde durduğu. | 3,0 µm |
| E | Sistematik konumlama hatası | Ortalama sapmaların en büyüğü ile en küçüğü arasındaki fark; büyük ölçüde kompanzasyonla düzeltilebilen kısım. | 4,6 µm |
| B | Yön değiştirme | Aynı noktaya iki ayrı yönden gelindiğinde aradaki fark; boşluğun ve yön değiştirme hatasının göstergesi. | 2,1 µm |
| M | Ortalama çift yönlü hata aralığı | İki yönün ortalamasıyla hesaplanan sapma aralığı. | 3,3 µm |
Çalışma nasıl ilerler
Hazırlık
Spindle çekme kuvveti, dijital teraziyle tezgâh terazisi ve mekanik bileşenlerin genel durumu kontrol edilir.
Ballbar ön kontrolü
Servo uyumu, boşluk ve dairesellik ölçülür; lazer ölçümünden önce tezgâhın genel durumunu gösterir. Ballbar testi
Lazer ölçümü
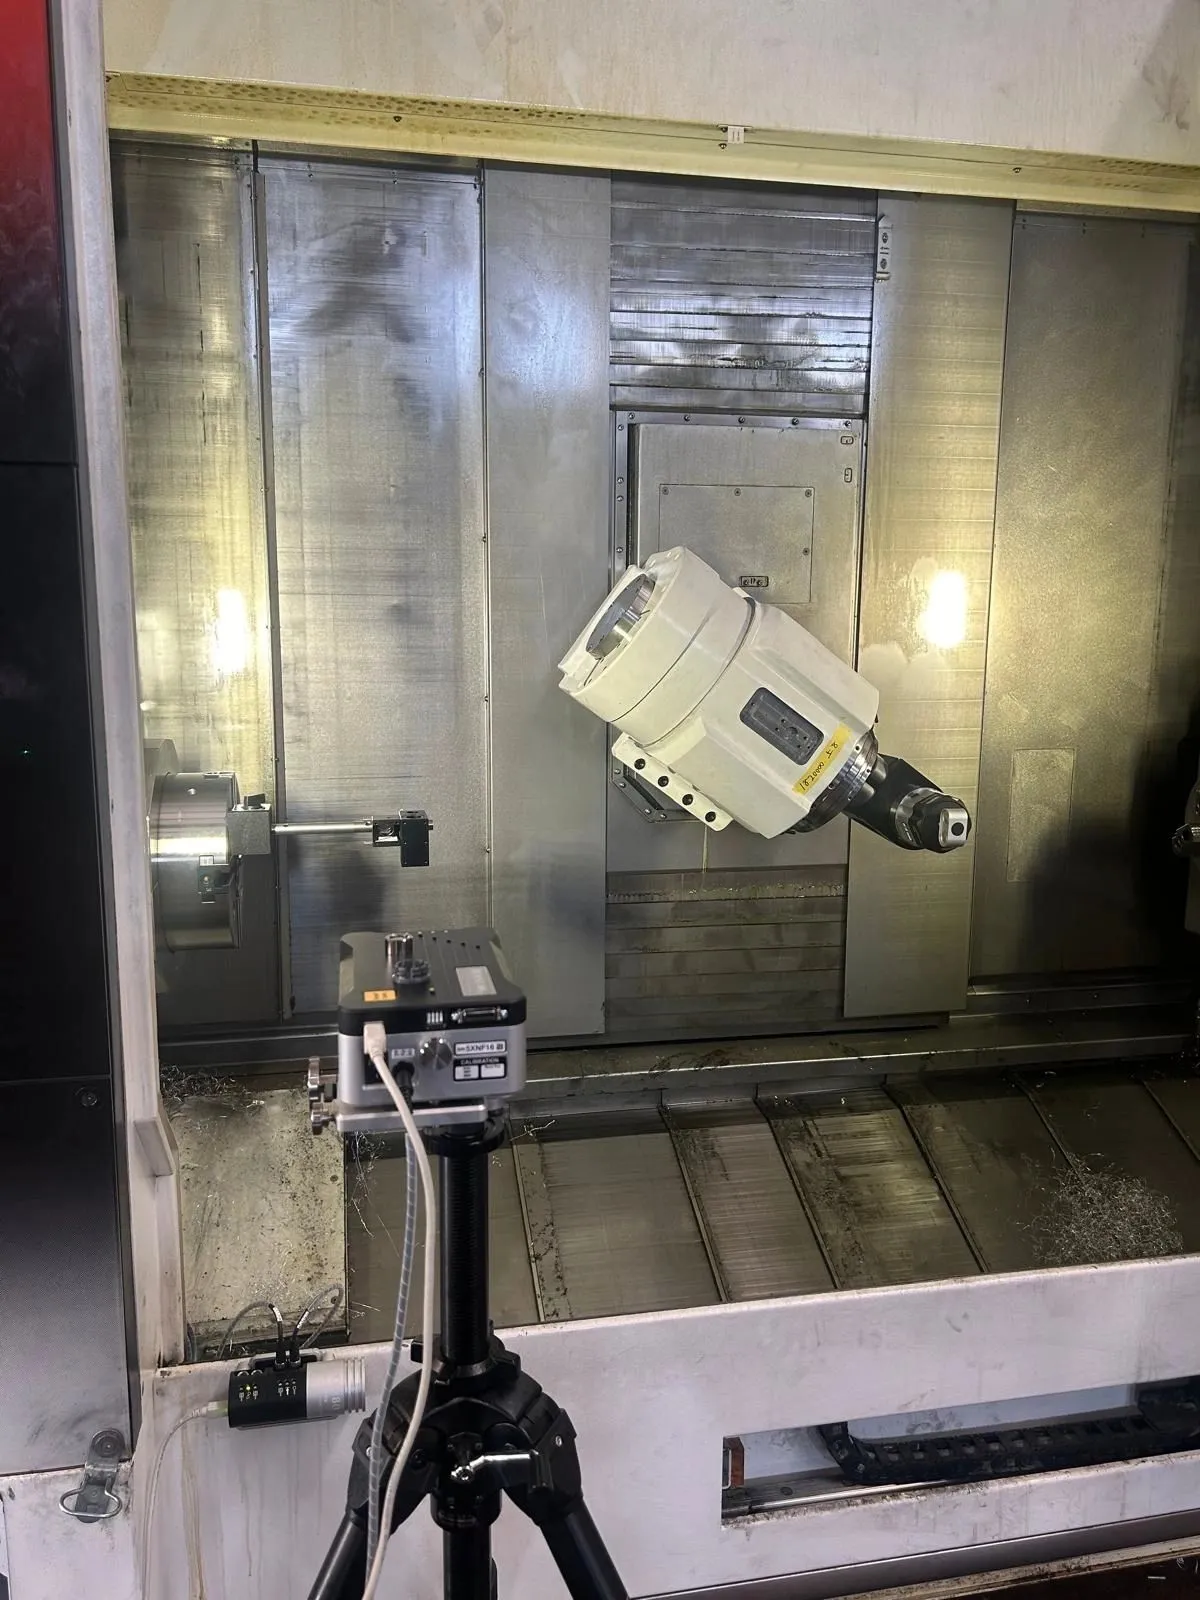
Lineer eksenler hedef noktalar boyunca iki yönde, birden fazla turla ölçülür; ortam koşulları ölçüm boyunca kaydedilir.
Kompanzasyon
Ölçülen sapmalara göre kompanzasyon tabloları kontrol ünitesine girilir; mekanik ve elektronik kaynaklı pozisyonlama hataları düzeltilir.
Doğrulama ve rapor
Aynı ölçüm tekrarlanır; öncesi ve sonrası sonuçlar raporlanır.
Ne zaman yaptırılmalı
Sorun yaşanmayan bir tezgâhta altı ayda bir öneriyoruz. Düzenli ölçüm, pozisyonlama hatalarını üretime yansımadan yakalar.
| Ölçüm şu durumlarda tekrarlanmalıdır |
|---|
| Takım çarpması veya tezgâha darbe |
| Vidalı mil, kızak veya servo motor değişimi |
| Mekanik grupta parça değişimi |
| Döner eksende dişli veya parça değişimi |
| Spindle rulmanı değişimi |
| Servo uyumsuzluğu, boşluk veya dairesellik hatası gözlendiğinde |
Yeni tezgâhta ilk doğrulama
Yeni kurulan veya üretime yeni alınan her tezgâhta ilk doğrulama ölçümü yapılmalıdır. Tezgâhın üretici toleransları içinde çalışıp çalışmadığını gösterir ve sonraki ölçümler için referans olur.
Neden önemli
Geleneksel kalite kontrolde parça üretildikten sonra ölçülür ve hataya sonradan müdahale edilir. Lazer kalibrasyon ise tezgâhın doğruluğunu üretimden önce güvence altına alır; fire ve yeniden işleme azalır.
CMM raporları üretilen parçanın kalitesini doğrular, ama tezgâhın kendisindeki sapmadan doğan hatayı geriye dönük düzeltmek her zaman mümkün değildir. Düzenli ölçüm bu sapmaları erken gösterir ve büyük arızaların önüne geçer.
Belgelenmiş ölçüm raporları, müşterilerinize üretiminizin izlenebilir olduğunu gösterir.
Sık sorulanlar
Lazer kalibrasyon nedir?
Lazer interferometre, eksenin gerçekte gittiği mesafeyi ölçer; bu değer kontrol ünitesinin komut ettiği konumla karşılaştırılır. Aradaki sapmalar kompanzasyon tablolarıyla düzeltilir. Renishaw XL-80 kullanıyoruz.
İkisi arasındaki fark nedir?
Ballbar tezgâhın genel durumunu kısa sürede gösterir. Lazer, her eksenin konum hatasını ölçer ve düzeltmeye imkân verir. Çalışmalarımızda önce ballbar, sonra lazer ölçümü yaparız.
Ne sıklıkla yaptırmalıyım?
Sorun yaşanmayan bir tezgâhta altı ayda bir öneriyoruz. Takım çarpması veya vidalı mil, kızak, servo motor, spindle rulmanı değişimi gibi müdahalelerden sonra ölçüm tekrarlanmalıdır.
Yeni tezgâhta ölçüm gerekli mi?
Evet. İlk doğrulama, tezgâhın gerçek hassasiyetini kayda geçirir ve sonraki ölçümler için referans olur.
Hangi tezgâhlarda ölçüm yapıyorsunuz?
Kalibrasyon marka bağımsızdır: dik ve yatay işleme merkezleri, köprü tipi tezgâhlar, tornalar, derin delik delme tezgâhları, EDM ve CMM.